| Nama merek: | LHTi |
| Nomor Model: | TUTUP KATUP |
| Jumlah Pesanan Minimum: | 5-10 buah |
| Harga: | dapat dinegosiasikan |
| Ketentuan Pembayaran: | L/C,D/A,D/P,T/T,Western Union |
| Kemampuan Penyediaan: | 5000 lembar per bulan |
Flensa Sambungan Tumpang Tindih Titanium untuk Perpipaan Dirgantara
Flensa sambungan tumpang tindih terdiri dari dua bagian yang melakukan dua tugas. Ujung stub dilas ke pipa dan membentuk permukaan penyegelan serta batas tekanan; cincin penopang duduk di belakangnya, menahan beban baut dan dapat diputar hingga lubang sejajar. Dalam instalasi pesawat terbang atau pendukung darat, fitur tunggal ini menghemat jam kerja, karena sambungan yang tersembunyi di balik braket dapat disejajarkan dengan memutar cincin alih-alih memaksa pipa. Ini juga membuka pilihan material yang tidak dimiliki flensa titanium murni: cincin tidak basah, sehingga bisa berupa grade yang lebih murah atau paduan yang berbeda, sementara bagian yang basah tetap titanium.
Dua Bagian dan Tugasnya
| Bagian | Fungsi | Detail yang menentukan sambungan |
|---|---|---|
| Ujung stub | Dilas butt ke pipa, menyediakan permukaan gasket | Dinding sesuai dengan pipa, permukaan dimesin, las radiografi |
| Cincin penopang | Menahan beban baut dan menekan gasket | Berputar bebas, lubang membersihkan hub ujung stub, tidak basah |
| Las | Menyambungkan ujung stub ke pipa | Las butt penetrasi penuh, di-purging argon, di-pickling setelah pengelasan |
| Baut | Menjepit cincin ke flensa pasangan | Cukup panjang untuk cincin ditambah gasket, dilumasi, pola bintang |
| Penandaan | Nomor panas dan tag | Dicap pada cincin, bukan pada permukaan penyegelan |
Karena cincin tidak pernah bersentuhan dengan proses, batas tekanan adalah ujung stub saja. Itulah sebabnya rakitan sambungan tumpang tindih dapat diberi peringkat yang sama dengan leher las sambil menggunakan cincin yang lebih tipis dan lebih ringan, dan mengapa cincin dapat diganti tanpa memotong pipa jika ulir atau lubang rusak.
Perbandingannya Dengan Sambungan Lain
| Sambungan | Penjajaran | Perilaku kelelahan |
|---|---|---|
| Sambungan tumpang tindih dengan ujung stub | Cincin berputar, lubang selalu sejajar | Baik, tetapi hub ujung stub menambah konsentrasi tegangan |
| Slip on | Pipa dapat diputar sebelum dilas | Dua las fillet, umur lelah lebih rendah |
| Leher las | Tidak ada penyesuaian setelah dilas | Terbaik, jalur beban mulus ke pipa |
Perbandingan ini bukan tentang sambungan mana yang terkuat secara abstrak. Sambungan tumpang tindih dipilih ketika rakitan harus dibongkar, atau ketika lubang baut tidak dapat dijamin sejajar di pabrik. Leher las dipilih ketika sambungan akan dibuat sekali dan tidak pernah dibuka. Sebagian besar sistem darat dirgantara berisi keduanya, karena jalur dirakit dalam modul dan setiap modul memiliki satu atau dua sambungan yang harus dapat dilepas.
Mengapa Cincin Berputar, dan Mengapa Itu Penting
Dua flensa yang dibaut bersama hanya akan cocok jika lubang baut bertepatan. Dengan flensa tetap, itu harus direkayasa ke dalam spool pipa, dan spool yang sedikit miring menjadi item pengerjaan ulang. Dengan sambungan tumpang tindih, cincin bebas untuk berputar penuh, sehingga lubang disejajarkan dengan tangan saat perakitan. Kebebasan yang sama memungkinkan sambungan dibuka dan dibuat ulang tanpa mengganggu keselarasan pipa, yang merupakan alasan desain ini bertahan dalam pesawat terbang, rig uji, dan peralatan pendukung darat di mana akses buruk dan waktu henti mahal.
Harga kebebasan itu adalah jarak bebas berjalan antara lubang cincin dan hub ujung stub. Ini adalah celah, dan di lingkungan laut atau kimia, celah adalah situs korosi. Dalam perpipaan dirgantara, mediumnya biasanya bahan bakar, cairan hidrolik, nitrogen, atau udara, sehingga celah lebih merupakan masalah mekanis daripada kimia, tetapi lubang cincin dan hub masih harus dimesin dengan jarak bebas yang memungkinkan rotasi tanpa membiarkan cincin miring dan membebani gasket secara tidak merata.
Pengelasan Ujung Stub
Ujung stub dilas butt ke pipa, sehingga las adalah sambungan penetrasi penuh yang dapat diperiksa radiografi atau ultrasonik. Titanium dilas di bawah argon dengan akar di-purging hingga tingkat oksigen rendah, biasanya di bawah 100 ppm, dan las yang sudah jadi di-pickling atau disikat untuk menghilangkan oksida berwarna yang terbentuk jika pelindung hilang. Warna jerami atau biru dapat diterima dalam beberapa spesifikasi, skala ungu atau abu-abu tidak, dan permukaan putih bersisik berarti las harus dipotong.
Untuk pekerjaan dirgantara, prosedur pengelasan dikualifikasi dan operator disertifikasi, input panas dikontrol untuk melindungi kasus alfa, dan sambungan diperiksa dengan penetran dan radiografi sebelum rakitan diuji tekan. Ujung stub dimesin dengan persiapan las yang sesuai dengan dinding pipa, dan lubang disesuaikan dengan diameter dalam pipa sehingga tidak ada langkah untuk aliran.
Material dan Berat
Ujung stub biasanya Gr2 untuk ketahanan korosi atau Gr5 di mana kekuatan dan suhu menuntutnya. Cincin bisa berupa grade yang sama, grade yang lebih rendah, atau paduan yang berbeda sama sekali, karena itu hanya penjepit. Pada skid dirgantara, keputusan ini layak dibuat secara eksplisit: cincin titanium pada ujung stub titanium adalah yang paling sederhana dan menghindari pasangan galvanik apa pun, sementara cincin baja atau aluminium menghemat biaya dan berat tetapi membutuhkan penghalang untuk mencegah korosi kontak di lingkungan basah.
Pada 4,51 gram per sentimeter kubik, titanium sekitar 57 persen dari kepadatan baja, dan geometri sambungan tumpang tindih menghilangkan hub berat yang dibutuhkan leher las. Hasilnya adalah sambungan yang lebih ringan daripada leher las yang digantikannya sambil mempertahankan permukaan basah titanium, yang persis merupakan kombinasi yang dicari oleh spesifikasi perpipaan dirgantara.
Toleransi dan Inspeksi
Sambungan tumpang tindih dinilai berdasarkan empat dimensi: ketegakan permukaan ujung stub terhadap lubang, kekasaran permukaan, jarak bebas lubang cincin, dan posisi lubang baut. Permukaan dimesin hingga 3,2 hingga 6,3 mikrometer Ra untuk gasket spiral, cincin diperiksa kerataannya sehingga tidak miring di bawah beban, dan pola lubang diverifikasi pada CMM terhadap ANSI B16.5 atau gambar. Nomor panas dicap pada cincin dan dicatat pada sertifikat, dan rakitan diuji hidro pada 1,5 kali peringkat di mana spesifikasi memerlukannya.
Untuk pelanggan dirgantara, paket dokumen biasanya mencakup sertifikat material ke ASTM B381, catatan perlakuan panas, prosedur pengelasan dan kualifikasi operator, laporan penetran dan radiografi, serta laporan dimensi. Layak untuk menyepakati daftar tersebut pada tahap permintaan, karena sertifikat yang harus diterbitkan ulang setelah pengiriman lebih mahal daripada flensa.
Catatan Instalasi
Pasang cincin di atas ujung stub sebelum dilas, bukan sesudahnya, dan periksa apakah cincin berputar bebas dengan ujung stub terpasang. Cocokkan gasket dengan permukaan ujung stub, bukan dengan cincin, karena cincin tidak menyegel. Kencangkan dalam pola bintang dalam setidaknya dua tahap, dan periksa sambungan pada tekanan operasi. Titanium menggesek titanium, jadi stud membawa senyawa anti-seize, dan di mana cincin adalah paduan yang berbeda, ring isolasi menjaga pasangan keluar dari sambungan.
Memesan Rakitan Sambungan Tumpang Tindih
Tentukan ukuran dan jadwal pipa, pola ujung stub, kelas, jenis permukaan, grade ujung stub dan cincin, hasil akhir permukaan, dan tingkat inspeksi. Contoh: Sambungan tumpang tindih ANSI B16.5 Kelas 300, NPS 2, ujung stub Jadwal 40S dalam Gr2, cincin perunggu aluminium, permukaan terangkat, radiografi pada las, sertifikat 3.1. Nyatakan apakah cincin harus berputar bebas setelah perakitan, karena itu menentukan jarak bebas lubang dan toleransi pemesinan.
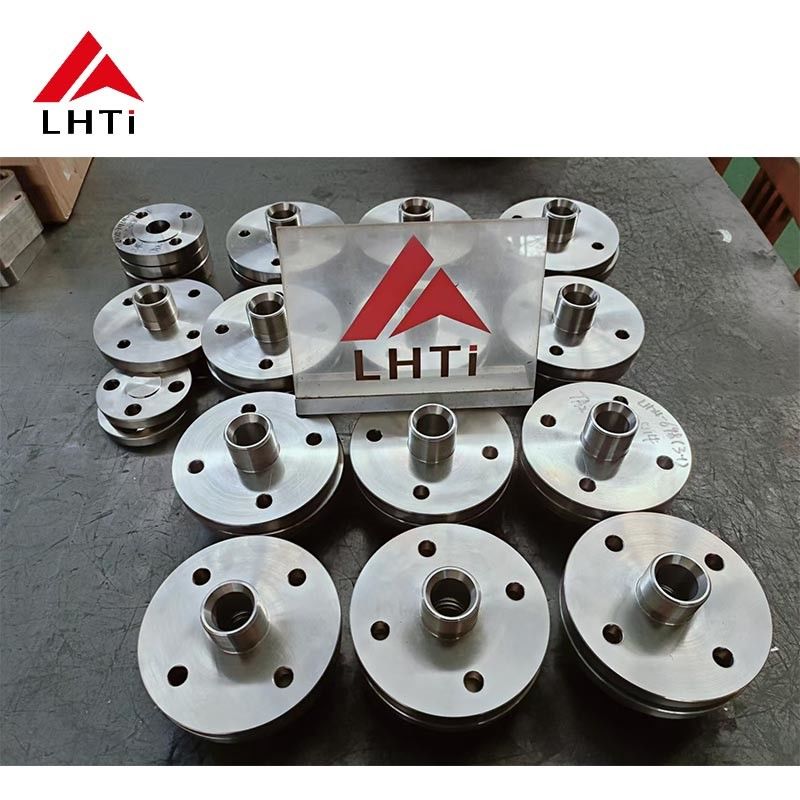
Gambar Produk
![]()
![]()
![]()
![]()